
Berita Industri
 Oct 29, 2026
 Dihantar oleh Pentadbir
Anodizing atau Salutan Serbuk: Cara Memilih Rawatan Permukaan Yang Tepat untuk Bahagian Aluminium Ketepatan
Mengapa Rawatan Permukaan Memutuskan Prestasi Bahagian Aluminium Ketepatan
Bahagian aluminium ketepatan jarang gagal kerana aloi asas sahaja. Dalam kebanyakan kegagalan medan, lapisan permukaan adalah titik lemah: kemasan yang mengelupas di bawah getaran, haus pada antara muka gelongsor, atau menghakis selepas beberapa bulan semburan garam atau penyimpanan lembap. Bagi jurutera dan pasukan pembelian, rawatan permukaan ialah keputusan fungsi teras yang membentuk ketahanan, tingkah laku elektrik, ketepatan dimensi dan jumlah kos. Ia bukan renungan kosmetik.
Dua proses menguasai pasaran untuk komponen aluminium yang digunakan dalam elektronik automotif, robot industri dan kenderaan udara tanpa pemandu: anodizing dan salutan serbuk. Kedua-duanya melindungi aluminium dengan berkesan, namun ia berfungsi dengan cara yang berbeza secara asasnya. Anodizing menumbuhkan lapisan oksida daripada logam itu sendiri, manakala salutan serbuk mengikat lapisan polimer ke permukaan. Memilih yang salah boleh menyebabkan haus pramatang, konflik toleransi, benang tersekat atau peningkatan belanjawan yang tidak dijangka selepas sampel telah dimesin.
Panduan ini membandingkan kedua-dua proses dari perspektif sumber praktikal. Ia menerangkan cara setiap satu berfungsi, di mana setiap satu berfungsi dengan baik, cara pilihan mempengaruhi toleransi yang ketat, perkara yang mendorong kos, dan cara memadankan rawatan dengan keadaan operasi sebenar. Matlamatnya adalah untuk membantu anda menentukan kemasan untuk anda bahagian aluminium daripada semakan lukisan pertama dan bukannya menemui masalah semasa pengesahan.
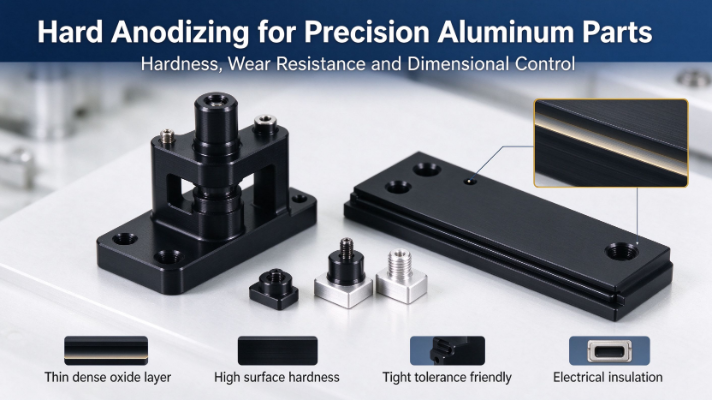
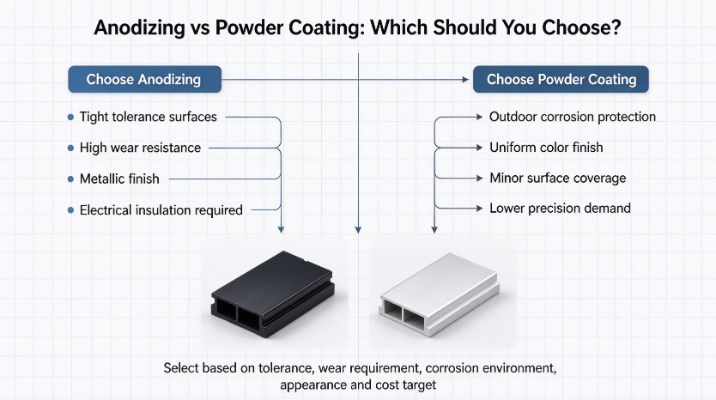
Jawapan pantas: Anodizing biasanya merupakan pilihan yang lebih baik untuk permukaan berfungsi toleransi ketat, penebat elektrik dan rintangan haus. Salutan serbuk biasanya lebih disukai untuk perlindungan yang tebal dan seragam pada bahagian yang menghadap luar dan untuk keperluan warna dan tekstur yang kuat.
Cara Anodisasi Aluminium Berfungsi dan Di Mana Ia Sesuai
Prinsip elektrokimia
Anodizing adalah proses elektrokimia di mana bahagian aluminium bertindak sebagai anod dalam mandi elektrolit asid. Di bawah arus, voltan dan suhu terkawal, oksigen bergabung dengan aluminium di permukaan untuk membentuk lapisan aluminium oksida berliang. Filem ini adalah sebahagian daripada logam asas dan bukannya salutan berasingan, jadi ia tidak mengelupas dalam pengertian konvensional. Liang-liang kemudian boleh ditutup atau diisi dengan pewarna untuk mencapai pelbagai warna dan prestasi kakisan yang lebih baik. Oleh kerana filem itu ditanam dari substrat, lekatan adalah sangat baik, dan prosesnya sesuai dengan bahagian yang mesti mengekalkan tepi, benang dan geometri mesinnya utuh.
Jenis biasa untuk komponen ketepatan
- Anodisasi standard Jenis II: Filem yang agak nipis yang menawarkan penampilan yang baik, julat warna yang boleh dicelup yang luas dan perlindungan kakisan yang boleh dipercayai. Ia adalah pilihan biasa untuk perumahan yang menghadap pengguna dan kurungan tujuan umum.
- Anodisasi keras jenis III: Filem yang lebih tebal dan padat dengan kekerasan yang tinggi, sesuai untuk permukaan gelongsor, ciri panduan, antara muka penggerak dan bahagian yang terdedah kepada geseran berulang.
Kekuatan untuk komponen aluminium ketepatan
- Lekatan yang sangat baik, kerana filem itu tumbuh dari substrat dan bukannya duduk di atasnya.
- Kekerasan permukaan yang tinggi dan rintangan haus, terutamanya dengan anodisasi keras.
- Rintangan kakisan yang baik dalam kebanyakan persekitaran dalaman dan sederhana agresif.
- Binaan filem nipis yang mengekalkan toleransi dimensi yang ketat apabila pertumbuhan diberi pampasan dengan betul.
- Penebat elektrik permukaan, yang berguna untuk ciri pemasangan dan reka bentuk pembumian.
- Tekstur logam dengan penampilan bersih dan konsisten pada permukaan mesin.
Had untuk merancang sekitar
- Kemasan yang dicelup boleh pudar di bawah pendedahan UV yang berpanjangan, jadi ia tidak sesuai untuk kegunaan luaran luar jangka panjang.
- Liputan boleh menjadi tidak sekata dalam rongga dalam dan sudut dalaman yang tajam, di mana aliran elektrolit dihadkan.
- Konsistensi warna menjadi lebih sukar untuk dikawal pada geometri kompleks dan kelompok aloi campuran.
- Proses ini tidak dapat menyembunyikan keliangan, calar atau tanda pemesinan. Ia cenderung untuk mendedahkan mereka.
Anodisasi keras layak mendapat nota khas untuk kerja ketepatan. Filem ini tumbuh sebahagiannya ke permukaan asal dan sebahagiannya ke luar, jadi dimensi berubah pada kedua-dua belah bahagian. Lukisan mesti mengambil kira pertumbuhan ini pada diameter kritikal, ciri berulir dan kawasan muat tekan. Jika tidak, bahagian yang dimesin dengan betul masih boleh berada di luar toleransi sebaik sahaja ia selesai.
Salutan Serbuk untuk Bahagian Aluminium: Proses dan Kekuatan
Bagaimana salutan dibina
Salutan serbuk menggunakan serbuk polimer yang kering dan dikisar halus pada permukaan aluminium menggunakan cas elektrostatik, jadi zarah tertarik sama rata ke bahagian yang dibumikan. Bahagian yang bersalut kemudiannya memasuki ketuhar pengawetan, di mana serbuk itu cair, mengalir dan bersilang secara kimia ke dalam filem berterusan. Kerana tiada pelarut yang tersejat semasa pengawetan, proses menghasilkan pelepasan meruap yang rendah berbanding dengan banyak sistem salutan cecair. Hasilnya ialah lapisan tebal dan seragam yang menyembunyikan ketidaksempurnaan permukaan kecil dan memberikan perlindungan penghalang yang kuat terhadap kelembapan dan garam.
Kelebihan teras untuk komponen aluminium
- Rintangan kakisan yang unggul, terutamanya untuk perkhidmatan luaran dan kelembapan tinggi.
- Pelbagai warna matte, berkilat, bertekstur dan kesan metalik dengan penampilan seragam.
- Filem yang lebih tebal yang menutup cela kecil dan tanda pemesinan ringan secara visual.
- Rintangan hentaman yang baik dan rintangan kepada kerepek semasa pengendalian.
- Pelepasan meruap yang rendah dan profil alam sekitar yang menguntungkan secara amnya.
Had untuk dipertimbangkan
- Binaan salutan adalah lebih tebal, yang boleh menolak toleransi kritikal di luar jika ia tidak dirancang ke dalam reka bentuk.
- Kulit oren, kemasukan habuk dan pembentukan tepi lebih berkemungkinan pada sudut tajam dan profil kompleks.
- Permukaan berfungsi yang sangat ketat, seperti muka pengedap dan lubang ketepatan, biasanya bertopeng atau dikecualikan.
- Kekerasan permukaan lebih rendah daripada anodisasi keras, jadi salutan lebih mudah tercalar dalam sentuhan gelongsor.
Perbandingan Prestasi Bersebelahan
Jadual di bawah meringkaskan cara kedua-dua proses berkelakuan merentas sifat yang paling kerap mendorong keputusan spesifikasi. Penarafan adalah relatif dan bergantung pada aloi, spesifikasi filem, kualiti pengedap dan sistem resin, jadi mereka harus disahkan terhadap keperluan ujian anda sendiri.
| Harta benda | Anodizing | Salutan Serbuk |
|---|---|---|
| Rintangan kakisan | Baik, dipertingkatkan dengan pengedap yang betul | Cemerlang, terutamanya dalam keadaan garam atau lembap |
| rintangan haus dan calar | Sangat tinggi dengan anodisasi keras, sederhana dengan Jenis II | Calar sederhana dan dalam boleh mendedahkan logam asas |
| Penebat elektrik | Kuat, lapisan oksida adalah penebat | Baik, bergantung pada ketebalan filem dan kualiti penawar |
| Kesan toleransi dimensi | Kecil hingga sederhana, pertumbuhan mesti diberi pampasan | Pembinaan yang lebih besar, boleh melebihi had terima yang ketat |
| Kestabilan UV | Terhad untuk kemasan yang dicelup, lebih baik untuk filem jernih yang dimeterai | Baik dengan sistem poliester atau poliuretana berkualiti |
| Penampilan | Rupa metalik dengan warna lut sinar | Legap, pelbagai kemasan matte, berkilat dan bertekstur |
| Rintangan kimia | Baik terhadap bahan kimia ringan, lebih lemah dalam media beralkali kuat | Baik, berbeza dengan sistem resin |
| Suhu kerja maksimum | Ditadbir terutamanya oleh kestabilan aloi dan oksida | Biasanya dihadkan oleh resin, selalunya di bawah 150 darjah Celsius untuk sistem standard |
| Kebolehlaksanaan pembaikan | Sukar, bahagian biasanya dilucutkan dan diproses semula | Mungkin dengan sentuhan, tetapi padanan warna adalah mencabar |
Kesan toleransi dimensi
Toleransi dimensi ialah kawasan di mana pilihan paling penting untuk bahagian ketepatan. Filem anodik Jenis II nipis mempunyai kesan kecil pada kebanyakan ciri, tetapi anodisasi keras dan salutan serbuk menambah ketebalan boleh diukur yang mesti ditolak daripada reka bentuk nominal. Kesilapan yang biasa adalah untuk membuat mesin ke saiz lukisan akhir dan kemudian mendapati bahawa bahagian siap tidak lagi sesuai dengan komponen mengawannya. Projek yang dikendalikan dengan baik menyatakan sama ada setiap dimensi diukur sebelum atau selepas rawatan permukaan dan menutup permukaan berfungsi dengan sewajarnya.
Senario Aplikasi dalam Komponen Automotif, Robotik dan UAV
Setiap industri meletakkan campuran permintaan yang berbeza pada permukaan aluminium. Kemasan yang betul kurang bergantung pada reputasi umum dan lebih kepada di mana bahagian itu duduk, apa yang menyentuhnya dan berapa lama ia mesti bertahan. Senario berikut mencerminkan corak projek biasa.
Bahagian aluminium ketepatan automotif
Perumah kamera, kurungan penderia dan sink haba menghadapi keperluan berpecah. Kemasan dalaman dan penutup hiasan mendapat manfaat daripada anodisasi Jenis II atau salutan serbuk bertekstur halus untuk penampilan. Bahagian bersebelahan struktur dan powertrain selalunya memerlukan anodisasi keras pada muka mengawan dan salutan tahan kakisan pada permukaan terdedah. Lekapan sensor juga memerlukan dimensi yang stabil, jadi binaan salutan mesti disahkan terhadap antara muka pelekap sebelum dilepaskan. Dalam program automotif, kemasan yang lulus ujian semburan garam tetapi menganjak pendakap sensor sebanyak beberapa persepuluh milimeter masih merupakan bahagian yang gagal.
Komponen aluminium robot industri
Perumah bersama, bahagian pengesan hujung dan bingkai pelekap beroperasi di bengkel di mana kabus minyak, percikan penyejuk dan pengendalian kerap adalah perkara biasa. Antara muka gelongsor dan berputar menyukai anodisasi keras kerana rintangan hausnya dan risiko mengelupas yang rendah. Bingkai struktur yang tidak pernah disentuh oleh bahagian mengawan boleh menggunakan salutan serbuk untuk toleransi kimia dan pembersihan yang mudah. Keperluan penebat pada titik pelekap elektronik sering menjadikan permukaan anodized sesuai semula jadi, kerana lapisan oksida menghalang sentuhan elektrik yang tidak diingini.
Bingkai aluminium UAV dan dron serta bahagian struktur
Bingkai drone menggabungkan pendedahan luar, getaran, cahaya matahari dan tekanan berterusan untuk mengekalkan berat badan yang rendah. Salutan serbuk memberikan perlindungan luar yang kukuh dan identiti warna yang jelas untuk cengkerang kerangka pesawat udara, sementara anodisasi sesuai dengan sambungan lengan ketepatan dan antara muka pengikat yang memerlukan padanan yang stabil. Anodisasi yang dicelup adalah pilihan yang tidak baik untuk kegunaan luaran jangka panjang yang diterangi matahari kerana warna boleh berubah dari semasa ke semasa. Kedua-dua proses menambah jisim, jadi binaan filem harus dipertimbangkan dalam belanjawan berat serta timbunan toleransi.
| Senario | Kawasan Bahagian Biasa | Kemasan Disyorkan |
|---|---|---|
| Kemasan dalaman automotif | Penutup hiasan, kurungan panel | Anodizing jenis II or textured powder coating |
| Penderia automotif dan bahagian struktur | Lekapan sensor, sink haba, laluan beban | Anodisasi keras pada muka berfungsi, salutan pada kawasan terdedah |
| Sambungan robot dan bahagian yang bergerak | Perumahan, panduan gelongsor, antara muka penggerak | Anodisasi keras |
| Bingkai robot dan penutup | Bingkai pemasangan, kabinet, penutup | Salutan serbuk |
| Peluru kerangka pesawat UAV | Penutup luar, panel struktur terdedah | Salutan serbuk with outdoor-rated resin |
| Sambungan ketepatan UAV | Sendi lengan, antara muka pengikat | Anodisasi dengan pelekat pada permukaan yang sesuai |
Pecahan Perbezaan Kos
Kos rawatan permukaan didorong oleh lebih daripada harga setiap sentimeter persegi. Persediaan, racking, masking dan kerja semula sering membentuk bahagian yang lebih besar daripada petikan akhir daripada kimia itu sendiri, terutamanya untuk kumpulan kecil bahagian ketepatan. Memahami pemacu ini membantu pembeli bertanya soalan yang lebih baik sebelum membandingkan sebut harga pembekal.
Faktor yang mempengaruhi kos anodisasi
- Kerumitan bahagian, termasuk lubang dalam, saluran dalaman dan sudut tajam yang menyukarkan aliran elektrolit.
- Spesifikasi filem, kerana anodisasi keras memerlukan masa proses yang lebih lama dan kawalan mandian yang lebih ketat daripada Jenis II.
- Keperluan warna, kerana pencelupan menambah langkah proses dan semakan konsistensi.
- Masking untuk lubang berulir, muka pengedap dan kawasan sentuhan elektrik.
- Kuantiti pesanan dan ketekalan kelompok, yang menentukan seberapa cekap rak boleh dimuatkan.
Faktor yang mempengaruhi kos salutan serbuk
- Ketebalan salutan sasaran dan bilangan salutan yang diperlukan untuk liputan seragam.
- prarawatan standard, which affects adhesion and therefore how reliable the finish will be in service.
- Warna tersuai atau kesan khas, yang biasanya membawa kuantiti pesanan minimum.
- Kaedah masking dan racking, terutamanya untuk bahagian yang mempunyai banyak ciri kecil.
Sebagai trend umum, salutan serbuk cenderung menjimatkan untuk perumahan ringkas yang lebih besar di mana liputan dan penampilan lebih penting daripada dimensi yang ketat. Anodisasi selalunya lebih cekap untuk bahagian kecil berketepatan tinggi di mana filem itu nipis dan permukaannya berfungsi dan bukannya hiasan.
Kos tersembunyi untuk memilih proses yang salah
Rawatan permukaan yang paling mahal adalah yang mesti dibuat semula. Menentukan proses yang salah boleh menyebabkan sampel ditolak, dimensi diolah semula, pengeluaran tertunda dan pengesahan gagal. Peningkatan sederhana dalam kos kemasan pendahuluan biasanya kecil berbanding dengan kesan jadual kemasan yang tidak memenuhi sasaran toleransi atau ketahanan. Dalam banyak program, satu kumpulan prototaip yang ditolak kos lebih daripada keseluruhan belanjawan penamat untuk tahun pengeluaran pertama.
Cara Memilih Antara Anodizing dan Salutan Serbuk
Memilih kemasan menjadi lebih mudah apabila keputusan terikat pada fungsi setiap permukaan dan bukannya bahagian secara keseluruhan. Banyak komponen memerlukan lebih daripada satu rawatan, dan spesifikasi terbaik biasanya mencerminkan realiti itu.
Pilih anodisasi apabila
- Permukaan mesti memegang toleransi yang ketat dan ketebalan filem mesti kekal kecil.
- Rintangan haus adalah kritikal, terutamanya untuk permukaan gelongsor, berputar atau bersentuhan berulang kali.
- Rupa metalik diingini dan bahagiannya terutamanya dalam atau dilindungi.
- Penebat elektrik permukaan diperlukan pada ciri pelekap atau mengawan.
- Geseran berat atau sentuhan kasar dijangka, dalam hal ini, anodisasi keras adalah spesifikasi yang sesuai.
Pilih salutan serbuk apabila
- Perlindungan kakisan luar dan keseragaman warna jangka panjang adalah keutamaan.
- Penampilan dan tekstur estetik memacu reka bentuk.
- Ketidaksempurnaan permukaan kecil mesti ditutup secara visual dan bukannya didedahkan.
- Toleransi kritikal hanya terpakai pada beberapa permukaan yang boleh bertopeng, manakala bahagian lain boleh menerima binaan tambahan.
Pilihan lain yang patut disebutkan secara ringkas
Salutan tanpa elektro, sistem e-coat dan filem kering berasaskan PTFE juga boleh memenuhi keperluan khusus seperti rintangan kimia atau geseran rendah. Mereka biasanya dipilih untuk keperluan khusus dan bukannya sebagai alternatif tujuan umum. Rawatan dwi, seperti anodisasi keras pada muka berfungsi digabungkan dengan salutan serbuk pada permukaan luaran, adalah perkara biasa dalam menuntut projek automotif dan robotik dan selalunya memberikan keseimbangan keseluruhan yang terbaik.
Petua topeng: Tentukan zon pelekat pada lukisan untuk lubang berulir, permukaan pengedap, sesentuh tanah dan diameter muat tekan. Serlahan ciri yang jelas menghalang salutan yang tidak dirancang di kawasan yang mesti kekal kosong atau dalam jalur dimensi yang sempit.
Kesilapan Biasa Dilakukan Pembeli
- Mengabaikan ketebalan salutan dalam perancangan toleransi. Lukisan menunjukkan dimensi kosong, tetapi bahagian siap telah menambah filem. Tentukan sama ada dimensi digunakan sebelum atau selepas rawatan.
- Menentukan anodisasi keras untuk bahagian kosmetik sahaja. Anodisasi keras menambah kos dan masa proses tanpa faedah apabila bahagian tidak pernah melihat haus atau sentuhan gelongsor.
- Menggunakan anodisasi yang dicelup untuk kegunaan luaran luar jangka panjang. Pendedahan UV boleh memudarkan filem yang dicelup, yang merupakan isu biasa pada cengkerang dron yang diterangi matahari dan komponen luaran automotif.
- Melangkau prarawatan yang betul. Minyak, oksida dan sisa pengendalian mengurangkan lekatan salutan serbuk dan menjejaskan keseragaman filem anodik, yang membawa kepada hasil mengelupas atau bertompok.
- Gagal menyampaikan keperluan topeng. Tanpa arahan yang jelas, benang mungkin dipenuhi dengan salutan dan permukaan sentuhan mungkin hilang kekonduksian atau muat.
Mengelakkan lima ralat ini selalunya lebih penting daripada memilih kemasan yang sempurna, kerana kebanyakan kegagalan permukaan dalam bahagian aluminium ketepatan datang daripada jurang komunikasi dan bukannya daripada kimia itu sendiri.
Kesimpulan: Memadankan Penamat dengan Kerja
Tiada rawatan permukaan universal untuk aluminium. Anodizing ialah pilihan yang lebih kukuh untuk prestasi fungsi ketepatan, termasuk toleransi ketat, rintangan haus dan penebat elektrik. Salutan serbuk adalah pilihan yang lebih kuat untuk perlindungan kakisan yang teguh, warna seragam dan liputan visual pada permukaan terdedah. Dalam banyak projek sebenar, hasil terbaik datang daripada menggabungkan kedua-dua proses pada kawasan yang berbeza pada bahagian yang sama.
Pendekatan yang paling boleh dipercayai adalah untuk menentukan permukaan berfungsi, ciri toleransi-kritikal, pendedahan alam sekitar dan keperluan penampilan sebelum proses dipilih. Berkongsi lukisan, butiran toleransi dan keadaan kerja dengan pengilang anda lebih awal membolehkan rawatan permukaan dirancang bersama pemesinan atau pembentukan. Untuk projek yang dibina di atas komponen aluminium penempaan sejuk atau perumahan bermesin ketepatan, penyelarasan awal ini selalunya merupakan perbezaan antara pelancaran yang lancar dan semakan yang mahal.
Soalan Lazim
S1: Adakah anodisasi mengubah dimensi bahagian aluminium?
ya. Anodizing menumbuhkan lapisan oksida sebahagiannya ke permukaan dan sebahagiannya ke luar, jadi dimensi berubah pada kedua-dua belah. Filem jenis II adalah nipis dan biasanya mempunyai kesan kecil, manakala anodisasi keras menambah lebih banyak pertumbuhan. Lukisan hendaklah menyatakan sama ada dimensi digunakan sebelum atau selepas rawatan dan harus mengimbangi pertumbuhan filem pada ciri kritikal.
S2: Adakah salutan serbuk sesuai untuk bahagian aluminium toleransi ketat?
Ia boleh digunakan, tetapi hanya di mana ketebalan salutan dirancang ke dalam reka bentuk atau permukaan kritikal bertopeng. Salutan serbuk menambah filem yang lebih tebal daripada anodisasi, jadi ia secara amnya lebih sesuai untuk perumah, penutup dan bingkai daripada lubang ketepatan, muka pengedap atau diameter muat tekan.
S3: Kemasan manakah yang lebih baik untuk dron luar atau bahagian luar automotif?
Salutan serbuk with an outdoor-rated resin system is usually the preferred choice for exposed exterior surfaces because it offers strong corrosion protection and good UV stability. Dyed anodizing is generally less suitable for long-term sunlit use, although sealed clear anodizing can perform well on some components.
S4: Bilakah anodisasi keras bernilai kos tambahan?
Anodisasi keras patut dinyatakan apabila permukaan mengalami sentuhan gelongsor, geseran berulang, lelasan atau haus tinggi sepanjang hayat perkhidmatannya. Untuk bahagian atau komponen kosmetik yang tidak pernah menyentuh permukaan lain, anodisasi atau salutan serbuk Jenis II biasanya merupakan pilihan yang lebih menjimatkan.
S5: Apakah maklumat yang perlu saya hantar kepada pengilang sebelum memilih rawatan permukaan?
Kongsi lukisan dengan serlahan ciri toleransi, senarai permukaan berfungsi dan kosmetik, persekitaran operasi yang dijangkakan, hayat perkhidmatan yang diperlukan, sebarang keperluan penebat atau pembumian elektrik dan keperluan pelekat untuk benang dan kawasan sentuhan. Maklumat ini membolehkan pengilang mengesyorkan kemasan dan merancang langkah proses dengan tepat.

-
Nombor Tel
+86-0572-2210226Nombor Telefon
+86-13819283977 +86-13655726561 +86-13567228000Alamat
Bangunan B, Taman Perindustrian Inovasi dan Keusahawanan, No. 288, Jalan Yansan, Bandar Huzhou, Wilayah Zhejiang, ChinaQrCode
-
Pautan Pantas
Rumah Produk Tentang Kami Keupayaan industri Berita Hubungi Kami -
Teroka
Cangkerang Kamera Aluminium Kenderaan Penyemperitan Sejuk Aluminium Bahagian Penempaan Sejuk Aluminium -
sila hubungi kami