
Berita Industri
 Oct 09, 2026
 Dihantar oleh Pentadbir
Penyemperitan Sejuk vs Aluminium Tuangan Die: Proses Manakah yang Menyampaikan Bahagian Ketepatan Lebih Baik?
Mengapa Pilihan Proses Membentuk Bahagian Aluminium Ketepatan
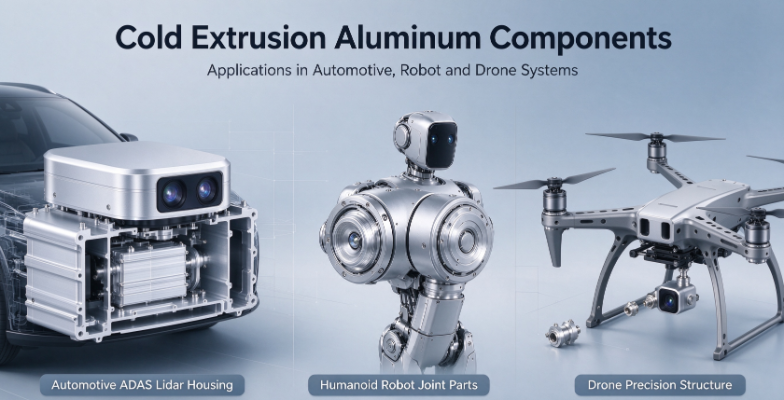
Jurutera yang mereka bentuk penderia bantuan pemandu, perumah lidar, sambungan robot humanoid dan struktur dron menghadapi cabaran yang sama. Komponen aluminium di tengah sistem mesti memegang dimensi yang ketat, menahan getaran selama bertahun-tahun, dan berkelakuan sama dari unit pertama hingga sepuluh ribu. Laluan pembuatan yang dipilih pada awal projek sering memutuskan sama ada matlamat tersebut boleh dicapai tanpa reka bentuk semula yang mahal kemudiannya.
Dua proses mendominasi perbincangan ini: tuangan die tradisional dan penyemperitan sejuk. Kedua-duanya boleh menghasilkan bentuk yang kompleks dalam kelantangan, namun ia berbeza secara mendadak dalam struktur dalaman, prestasi mekanikal, kawalan dimensi, dan masalah yang mereka timbulkan apabila ditolak melampaui zon selesa mereka. Pembeli yang menganggapnya sebagai boleh ditukar ganti selalunya menemui perbezaan hanya selepas kegagalan medan atau sekerap muncul pada barisan pengeluaran.
Panduan ini membandingkan kedua-dua proses dari perspektif kejuruteraan dan pembelian. Ia menerangkan cara setiap satu membentuk logam, di mana masing-masing berprestasi terbaik, rupa gambar kos sebenarnya, dan cara menulis spesifikasi yang boleh dipenuhi oleh pembekal yang berkebolehan. Tukar ganti dibentangkan secara terbuka, termasuk situasi di mana tuangan mati kekal sebagai pilihan yang lebih bijak.
Bagaimana Setiap Proses Membentuk Logam
Cara paling jelas untuk memahami jurang prestasi adalah dengan melihat keadaan fizikal logam semasa pembentukan. Dalam tuangan die, aluminium dicairkan dan dipaksa ke dalam acuan keluli di bawah tekanan tinggi. Dalam penyemperitan sejuk, bilet pepejal ditolak melalui acuan pada atau berhampiran suhu bilik. Perbezaan tunggal itu membentuk hampir semua yang mengikuti.
Die Casting Aluminium
Aluminium cair mengisi rongga dengan cepat, yang menjadikan tuangan cetakan cekap untuk perumah berdinding nipis yang kompleks. Masalahnya ialah apa yang berlaku semasa pengisian dan pemejalan. Udara yang terperangkap dalam leburan dan gas yang dilepaskan semasa logam menyejuk membentuk keliangan gas, dan pengecutan membentuk lompang di mana bahagian tebal membeku kekal. Malah proses yang dikawal dengan baik meninggalkan beberapa ketakselanjaran dalaman, dan lompang tersebut adalah yang paling biasa di bahagian yang lebih berat pada bahagian tersebut.
- Logam cair disuntik ke dalam acuan keluli pada kelajuan dan tekanan tinggi.
- Logam menyejuk dan mengeras, selalunya dalam beberapa saat untuk bahagian kecil.
- Tuangan dikeluarkan dan dipangkas, kemudian sering dimesin pada muka kritikal.
- Ujian atau pemeriksaan kebocoran menyaring bahagian dengan lompang dalaman.
Aluminium Penyemperitan Sejuk
Penyemperitan sejuk berfungsi pada bahan pepejal, jadi tiada peringkat cecair dan tiada pengecutan pemejalan. Bilet dimampatkan dan dipaksa melalui acuan berbentuk, dan logam mengalir secara plastis untuk mengambil bentuk dadu. Aliran plastik ini cenderung untuk menutup ketakselanjaran dalaman dan menjajarkan struktur butiran sepanjang arah aliran logam, yang meningkatkan kekuatan dalam arah yang paling penting untuk komponen yang dimuatkan.
- Bilet potongan aluminium tempa dimuatkan ke dalam perkakas penekan.
- Akhbar memaksa bilet melalui cetakan, membentuk dinding, bos, dan rongga.
- Bahagian yang terbentuk dipangkas dan kadangkala melegakan tekanan atau dirawat haba.
- Pemesinan CNC hanya menyelesaikan ciri yang memerlukan ketepatan akhir.
Bersebelahan: Perbezaan Prestasi Teras
Pasukan perolehan biasanya membandingkan proses pada lima dimensi: ketumpatan struktur, kekuatan dan hayat keletihan, ketepatan dimensi dengan kemasan permukaan, kelakuan terma dan ketekalan kelompok. Jadual di bawah meringkaskan hasil biasa. Keputusan sebenar bergantung pada aloi, geometri, kualiti alatan dan piawaian pemeriksaan.
| Kriteria | Die Casting Aluminium | Aluminium Penyemperitan Sejuk |
|---|---|---|
| Struktur dalaman | Keliangan gas dan pengecutan mungkin | Ketakselanjaran tertutup sepenuhnya padat |
| Rintangan keletihan | Sederhana, sensitif kepada lompang | Tinggi, sesuai untuk beban kitaran |
| Kemuluran | Selalunya terhad | Umumnya lebih tinggi |
| Kekasaran permukaan yang terbentuk | Biasanya sekitar 1.6 hingga 3.2 mikrometer Ra | Biasanya sekitar 0.8 hingga 1.6 mikrometer Ra |
| Jalur toleransi kritikal | Selalunya 0.1 mm atau lebih tanpa pemesinan | Selalunya 0.05 mm atau lebih baik pada ciri yang terbentuk |
| Kesesuaian kimpalan laser | Terhad oleh keliangan | Hasil kimpalan yang kukuh dan konsisten |
| Konsistensi kelompok | Berbeza dengan proses hanyut | Stabil over long runs |
Ketumpatan dan Prestasi Tanpa Liang
Ketumpatan adalah asas untuk kebanyakan perbezaan lain. Keliangan gas dalam tuangan die tidak selalu kelihatan di permukaan, yang menjadikannya risiko tersembunyi. Perumahan boleh lulus pemeriksaan visual dan masih bocor di bawah tekanan, atau ia boleh retak selepas beberapa ribu kitaran haba kerana lompang terletak berhampiran laluan beban. Bahagian tersemperit sejuk mengelakkan peralihan cecair kepada pepejal sepenuhnya, jadi ketakselanjaran dalaman ini jarang berlaku. Itu paling penting untuk perumah penderia yang dimeterai dan mana-mana bahagian yang akan dikimpal dengan laser, kerana kualiti kimpalan sangat bergantung pada apa yang terdapat di bawah permukaan.
Kekuatan dan Ketahanan Keletihan
Komponen dalam sendi robot dan persekitaran casis kenderaan jarang gagal dari satu beban berlebihan. Mereka gagal daripada berjuta-juta pembalikan tekanan kecil yang perlahan-lahan memulakan keretakan pada titik lemah. Oleh kerana penyemperitan sejuk menghasilkan struktur padat dengan aliran butiran berarah, prestasi keletihan biasanya lebih kuat, terutamanya pada fillet, rusuk nipis dan bos. Tuangan die boleh mencapai kekuatan statik yang sangat baik, namun kemuluran dan kepekaan yang lebih rendah kepada lompang dalaman boleh memendekkan hayat keletihan di bawah getaran.
Ketepatan Dimensi dan Kualiti Permukaan
Tuangan die mengecut apabila ia sejuk, dan perkakas mesti mengimbangi pergerakan itu. Mencapai toleransi yang ketat biasanya bermakna menambah pemesinan CNC pada muka kritikal, lubang dan ciri pelekap. Penyemperitan sejuk membentuk bahagian yang lebih dekat dengan dimensi akhir dan menghasilkan permukaan yang lebih licin, jadi lebih sedikit ciri memerlukan pemesinan sekunder. Lebih sedikit langkah pemesinan bermakna lebih sedikit peristiwa pengendalian, kurang ralat lekapan dan pemasangan yang lebih baik.
Gelagat Terma dan Konsistensi Kelompok
Pengurusan terma adalah penting untuk modul lidar dan tempat penderia, di mana haba daripada elektronik mesti mencapai kulit luar tanpa menimbulkan titik panas. Dinding yang padat dan bebas lompang mengalirkan haba dengan lebih mudah diramalkan daripada dinding dengan liang berselerak, yang boleh mengganggu pengaliran haba secara tidak sekata. Sepanjang pengeluaran berjalan, proses hanyut dalam tuangan die boleh mengubah tahap keliangan dari anjakan ke anjakan. Penyemperitan sejuk cenderung untuk mengekalkan output yang lebih mantap, yang mengurangkan beban kerja pemeriksaan masuk dan membantu kadar kecacatan kekal rendah dari semasa ke semasa.
Gambaran Keseluruhan Visual Dua Laluan Pengeluaran
Rajah di bawah menunjukkan urutan langkah dalam setiap laluan. Perbezaan utama terletak pada peringkat pertengahan: logam cecair mengeras dalam satu kes, manakala bilet pepejal mengalir secara plastis pada yang lain.
Senario Aplikasi: Di Mana Setiap Proses Sesuai
Tiada proses yang lebih baik secara universal. Pilihan yang tepat bergantung pada fungsi bahagian, beban yang dibawanya, keperluan pengedap dan kimpalan, dan jumlah pengeluaran. Panduan di bawah menggambarkan amalan industri biasa dan bukannya peraturan tetap, dan semakan kejuruteraan harus mengesahkan setiap kes.
Tempat Die Casting Kekal Menjadi Pilihan Yang Baik
- Perumahan berketepatan rendah di mana toleransi dimensi adalah murah hati dan penampilan permukaan lebih penting daripada integriti dalaman.
- Penutup dan cangkerang bukan struktur yang membawa sedikit beban dan tidak memerlukan pengedap di bawah tekanan.
- Geometri berdinding nipis yang sangat kompleks pada volum tinggi di mana kos perkakas setiap bahagian adalah pemacu yang dominan.
- Projek yang reka bentuknya masih berubah dan lelaran alatan pantas lebih penting daripada data keletihan jangka panjang.
Tempat Penyemperitan Sejuk Menyampaikan Kelebihan Yang Jelas
- Perumah lidar dan badan kamera automotif yang mesti kekal tertutup dan stabil dari segi dimensi melalui kitaran suhu.
- Bahagian struktur robot humanoid yang mengalami gerakan salingan berterusan dan mesti menahan rekahan keletihan.
- Komponen drone yang membawa beban dinamik yang tinggi di mana berat dan kebolehpercayaan kedua-duanya penting.
- Bahagian yang memerlukan kimpalan laser atau kedap udara yang tinggi, di mana bahan asas yang padat meningkatkan konsistensi kimpalan.
Gambar Kos: Harga Unit Berbanding Jumlah Kos
Andaian biasa berpendapat bahawa tuangan die sentiasa lebih murah. Itu benar untuk harga unit bahagian mudah dalam volum yang sangat tinggi, tetapi jumlah kos termasuk sekerap, kerja semula, pemeriksaan, pemesinan sekunder, pulangan lapangan dan masa kejuruteraan yang dibelanjakan untuk menyelesaikan isu kualiti. Harga sebut harga yang lebih rendah boleh menjadi pilihan yang lebih mahal setelah kos tersembunyi ini dikira.
Penyemperitan sejuk biasanya memerlukan pelaburan alat pendahuluan yang lebih tinggi dan persediaan bilet dan tekan yang lebih berhati-hati. Kekuatannya terletak pada hasil dan kebolehramalan. Apabila lebih sedikit bahagian ditolak, lebih sedikit operasi pemesinan diperlukan, dan output kekal konsisten merentasi syif, kos setiap bahagian baik boleh dibandingkan dengan baik sepanjang hayat program. Pembeli harus meminta jumlah anggaran kos pemilikan dan bukannya membandingkan sebut harga unit sahaja.
Petua Reka Bentuk untuk Menentukan Bahagian Ketepatan Aluminium
Mana-mana laluan yang anda pilih, spesifikasi yang jelas mengurangkan risiko. Lukisan yang menerangkan fungsi, bukan hanya geometri, membantu pembekal mengesyorkan proses yang betul dan membenderakan masalah lebih awal. Pasukan yang bekerja dengan yang boleh dipercayai bahagian aluminium penyemperitan sejuk pembekal sering mendapat yang terbaik daripada ulasan reka bentuk awal.
- Kenal pasti ciri yang membawa beban, mengelak atau mengalirkan haba, dan tandakannya sebagai kritikal pada lukisan.
- Tentukan peralihan ketebalan dinding dengan lembut untuk mengelakkan kepekatan tegasan pada perubahan mendadak.
- Tentukan kekasaran permukaan hanya di tempat yang penting, seperti muka pengedap dan tempat duduk galas.
- Nyatakan kaedah pemeriksaan untuk integriti dalaman, seperti ujian kebocoran atau sampel keratan.
- Berikan jumlah pengeluaran yang dijangkakan dan ramalan tahunan supaya pembekal boleh merancang perkakasan dan kapasiti.
- Bersetuju dengan pelan pemeriksaan artikel pertama dan kriteria penerimaan sebelum perkakas dikeluarkan.
Kesilapan Biasa yang Perlu Dielakkan
- Mengetatkan setiap toleransi kepada nilai yang sama, yang memacu kos tanpa meningkatkan fungsi.
- Mengabaikan beban keletihan semasa reka bentuk dan hanya memeriksa kekuatan statik.
- Membiarkan pilihan proses terbuka tanpa memberikan pembekal keperluan prestasi di belakangnya.
Perkara yang Perlu Diperhatikan dalam Pembekal Aluminium Precision
Pengetahuan proses hanyalah sebahagian daripada gambar. Pembekal yang menghasilkan komponen aluminium ketepatan bagi industri yang menuntut harus dapat menunjukkan kawalan merentasi rantaian penuh dari bilet hingga bahagian siap. Senarai semak di bawah membantu pembeli menilai keupayaan sebelum melakukan sesuatu projek.
- Pengalaman dengan penyemperitan sejuk dan pemesinan CNC sebagai aliran kerja bersepadu dan bukannya langkah subkontrak yang berasingan.
- Keupayaan pemeriksaan yang didokumenkan, termasuk pengukuran dimensi, pemeriksaan permukaan dan ujian integriti dalaman.
- Proses pembersihan dan rawatan permukaan sesuai untuk pemasangan yang dimeterai atau dikimpal.
- Kesediaan untuk menyemak lukisan, mencadangkan pelarasan reka bentuk dan menyokong kedua-dua program OEM dan ODM tersuai.
- Rekod kawalan proses yang jelas yang menunjukkan bagaimana konsistensi kelompok dikekalkan dalam tempoh pengeluaran yang lama.
Kesimpulan: Memadankan Proses dengan Sasaran Prestasi
Untuk bahagian ketepatan yang mesti kekal padat, stabil dari segi dimensi dan tahan keletihan sepanjang hayat perkhidmatan yang panjang, penyemperitan sejuk menawarkan kelebihan struktur yang sukar dipadankan dengan tuangan mati. Tuangan die masih mendapat tempatnya dalam aplikasi yang lebih mudah, tekanan rendah, volum tinggi di mana kelajuan dan ekonomi perkakasnya masuk akal. Keputusan terbaik bermula dengan fungsi bahagian dan bukannya nama proses.
Jika projek anda yang seterusnya melibatkan perumahan penderia, struktur robot atau komponen dron, kongsikan lukisan dan keperluan prestasi lebih awal. Semakan terperinci tentang geometri, beban dan keperluan pengedap akan menunjukkan laluan yang sesuai, dan pengesahan sampel akan mengesahkannya sebelum pengeluaran penuh bermula.
Soalan Lazim
S1: Adakah penyemperitan sejuk sentiasa lebih mahal daripada tuangan die?
Tidak semestinya. Penyemperitan sejuk biasanya memerlukan kos perkakas dan persediaan pendahuluan yang lebih tinggi, tetapi ia boleh mengurangkan jumlah kos apabila lebih sedikit bahagian yang dibuang, langkah pemesinan yang lebih sedikit diperlukan dan pulangan medan menurun. Membandingkan jumlah kos pemilikan memberikan gambaran yang lebih tepat daripada membandingkan harga unit sahaja.
S2: Bolehkah bahagian aluminium die cast digunakan dalam perumah bertutup atau kalis air?
Ya, dengan reka bentuk yang betul, kawalan proses dan ujian kebocoran. Walau bagaimanapun, keliangan dalaman dalam bahagian yang lebih tebal boleh mencipta laluan kebocoran yang sukar untuk dikesan secara visual. Untuk perumah dengan keperluan pengedap yang ketat, bahan asas yang padat sering mengurangkan risiko ini dan meningkatkan konsistensi.
S3: Mengapakah rintangan keletihan penting untuk bahagian robot dan dron?
Bahagian ini melihat beban berulang semasa pergerakan dan getaran. Keretakan keletihan biasanya bermula pada kecacatan kecil atau kepekatan tegasan dan berkembang perlahan dalam banyak kitaran. Struktur butiran yang padat dan sejajar membantu melambatkan permulaan retak, yang memanjangkan hayat perkhidmatan di bawah gerakan berterusan.
S4: Apakah toleransi yang boleh dicapai oleh penyemperitan sejuk pada ciri kritikal?
Pada banyak ciri yang terbentuk, toleransi sekitar 0.05 mm atau lebih baik boleh dicapai, bergantung pada geometri, bahan dan keadaan alatan. Pemesinan akhir boleh memperhalusi ciri yang memerlukan kawalan yang lebih ketat. Perbincangan awal dengan pembekal membantu menetapkan toleransi yang realistik untuk setiap ciri.
S5: Bagaimanakah cara saya memutuskan proses yang akan ditentukan untuk reka bentuk baharu?
Mulakan dengan menyenaraikan keperluan fungsian: beban, pengedap, kimpalan, pemindahan haba dan jumlah yang dijangkakan. Jika bahagian itu adalah struktur, dimeterai, atau kritikal keletihan, penyemperitan sejuk patut dinilai serius. Jika bahagian itu mudah, tidak kritikal, dan dihasilkan dalam jumlah yang sangat tinggi dengan toleransi yang besar, tuangan die mungkin lebih menjimatkan. Ujian sampel pada kedua-dua laluan boleh mengesahkan pilihan.

-
Nombor Tel
+86-0572-2210226Nombor Telefon
+86-13819283977 +86-13655726561 +86-13567228000Alamat
Bangunan B, Taman Perindustrian Inovasi dan Keusahawanan, No. 288, Jalan Yansan, Bandar Huzhou, Wilayah Zhejiang, ChinaQrCode
-
Pautan Pantas
Rumah Produk Tentang Kami Keupayaan industri Berita Hubungi Kami -
Teroka
Cangkerang Kamera Aluminium Kenderaan Penyemperitan Sejuk Aluminium Bahagian Penempaan Sejuk Aluminium -
sila hubungi kami